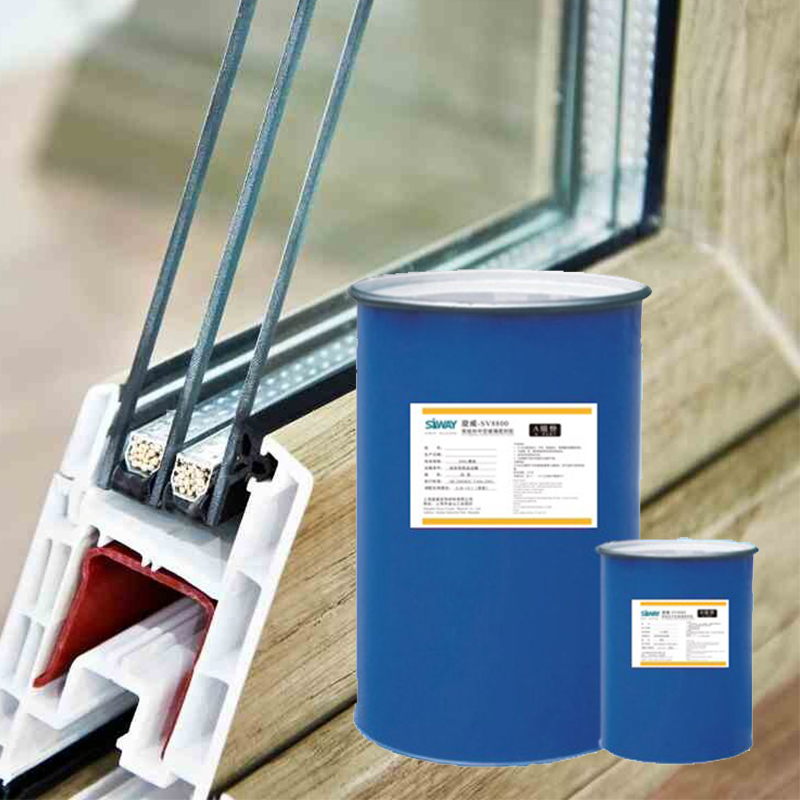
दो घटक वाले संरचनात्मक सिलिकॉन सीलेंट उच्च शक्ति वाले होते हैं, भारी भार सहन करने में सक्षम होते हैं, और उम्र बढ़ने, थकान और जंग के प्रति प्रतिरोधी होते हैं, साथ ही अपेक्षित जीवनकाल के दौरान स्थिर प्रदर्शन करते हैं। ये संरचनात्मक भागों के बंधन के लिए उपयुक्त चिपकने वाले पदार्थ हैं। इनका मुख्य रूप से धातु, सिरेमिक, प्लास्टिक, रबर, लकड़ी और अन्य समान प्रकार की सामग्रियों को जोड़ने या विभिन्न प्रकार की सामग्रियों के बीच जोड़ने के लिए उपयोग किया जाता है, और ये वेल्डिंग, रिवेटिंग और बोल्टिंग जैसे पारंपरिक कनेक्शन तरीकों का आंशिक रूप से स्थान ले सकते हैं।
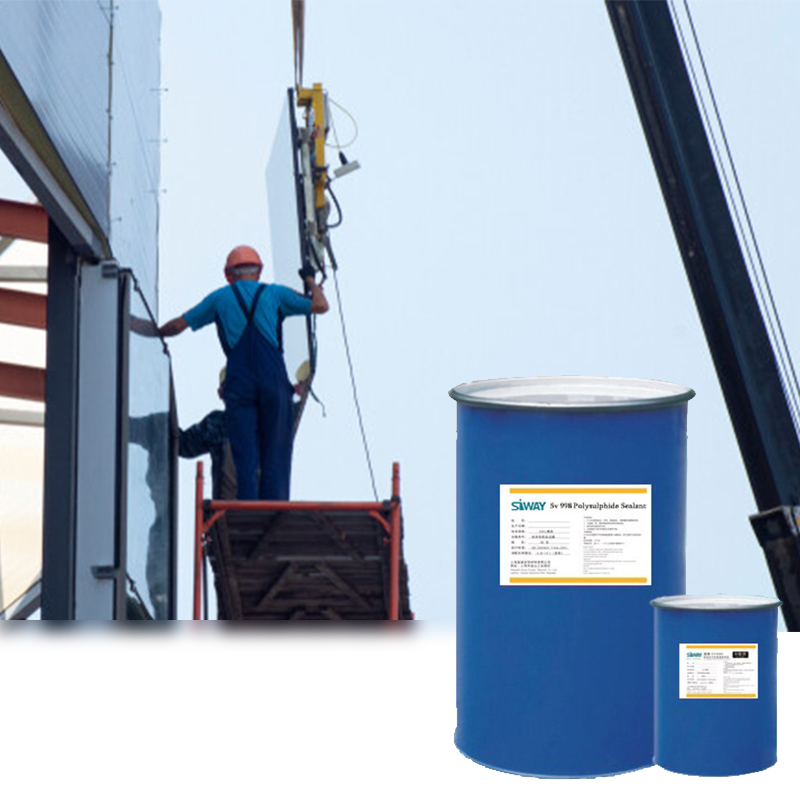
सिलिकॉन स्ट्रक्चरल सीलेंट पूरी तरह से छिपे हुए या आंशिक रूप से छिपे हुए फ्रेम वाले ग्लास कर्टेन वॉल में इस्तेमाल होने वाली एक प्रमुख सामग्री है। प्लेटों और धातु के फ्रेम को आपस में जोड़कर, यह हवा के दबाव और कांच के स्वयं के भार को सहन कर सकता है, जो भवन के कर्टेन वॉल संरचनाओं की मजबूती और सुरक्षा से सीधे तौर पर जुड़ा हुआ है। यह ग्लास कर्टेन वॉल की सुरक्षा की प्रमुख कड़ियों में से एक है।
यह एक संरचनात्मक सीलेंट है जिसका मुख्य कच्चा माल लीनियर पॉलीसिलोक्सेन है। क्योरिंग प्रक्रिया के दौरान, क्रॉसलिंकिंग एजेंट बेस पॉलीमर के साथ प्रतिक्रिया करके एक त्रि-आयामी नेटवर्क संरचना वाला लोचदार पदार्थ बनाता है। सिलिकॉन रबर की आणविक संरचना में Si-O बॉन्ड ऊर्जा सामान्य रासायनिक बॉन्डों की तुलना में अपेक्षाकृत अधिक होती है (Si-O विशिष्ट भौतिक और रासायनिक गुण: बॉन्ड लंबाई 0.164±0.003nm, थर्मल पृथक्करण ऊर्जा 460.5J/mol, जो C-O 358J/mol, C-C 304J/mol, Si-C 318.2J/mol से काफी अधिक है)। अन्य सीलेंटों (जैसे पॉलीयुरेथेन, एक्रिलिक, पॉलीसल्फाइड सीलेंट आदि) की तुलना में, इसकी यूवी प्रतिरोधकता और वायुमंडलीय क्षरण प्रतिरोधकता मजबूत होती है, और यह विभिन्न मौसमों में 30 वर्षों तक बिना दरार और क्षरण के रह सकता है। तापमान की एक विस्तृत श्रृंखला में इसमें विरूपण और विस्थापन के प्रति ±50% प्रतिरोधकता होती है। हालांकि, सिलिकॉन संरचनात्मक सीलेंट के उपयोग में वृद्धि के साथ, व्यावहारिक अनुप्रयोगों में कई समस्याएं सामने आती हैं, जैसे: घटक B के कणों का एकत्रीकरण और चूर्णीकरण, घटक B का पृथक्करण और स्तरीकरण, संपीड़न के कारण प्लेट को ठीक से दबाया न जा सकना या गोंद का पलट जाना, गोंद मशीन की गोंद उत्पादन गति धीमी होना, बटरफ्लाई शीट के गोंद में कण होना, सतह के सूखने का समय बहुत तेज या बहुत धीमा होना, गोंद का पपड़ीदार होना या जमना, और गोंद बनाने की प्रक्रिया के दौरान "फूलों जैसा गोंद" दिखाई देना, कोलाइड का सामान्य रूप से ठीक न होना, कुछ दिनों के बाद चिपचिपापन, ठीक होने के बाद कठोरता का असामान्य होना, सब्सट्रेट के साथ बंधन सतह पर सुई जैसे छिद्र होना, सिलिकॉन सीलेंट में हवा के बुलबुले फंस जाना, सब्सट्रेट के साथ खराब बंधन, सहायक उपकरणों के साथ असंगतता आदि।
2. दो घटक संरचना वाले सिलिकॉन चिपकने वाले पदार्थ के अक्सर पूछे जाने वाले प्रश्नों का विश्लेषण
2.1 बी भाग में कणों का समूह और चूर्णीकरण होता है।
यदि घटक B में कणों का एकत्रीकरण और चूर्णीकरण होता है, तो इसके दो कारण हो सकते हैं: पहला यह कि उपयोग से पहले ऊपरी परत में यह घटना घटित हुई है, जो पैकेजिंग की खराब सीलिंग के कारण है। घटक B में क्रॉस-लिंकिंग एजेंट या कपलिंग एजेंट सक्रिय यौगिक है, जो हवा में मौजूद नमी के प्रति संवेदनशील है। ऐसे में इस बैच को निर्माता को वापस कर देना चाहिए। दूसरा यह कि उपयोग के दौरान मशीन बंद हो गई थी, और मशीन को दोबारा चालू करने पर कणों का एकत्रीकरण और चूर्णीकरण हुआ। इससे संकेत मिलता है कि ग्लू मशीन की प्रेशर प्लेट और रबर सामग्री के बीच की सील अच्छी नहीं है, और समस्या के समाधान के लिए उपकरण से संपर्क किया जाना चाहिए।
2.2 गोंद लगाने वाली मशीन की गति धीमी है
उत्पाद का पहली बार उपयोग करते समय, ग्लूइंग प्रक्रिया के दौरान ग्लूइंग मशीन की ग्लू आउटपुट गति बहुत धीमी होती है। इसके तीन संभावित कारण हैं: ⑴ घटक A की तरलता कम है, ⑵ प्रेशर प्लेट बहुत बड़ी है, और ⑶ वायु स्रोत का दबाव पर्याप्त नहीं है।
यदि यह निर्धारित हो जाता है कि समस्या पहली या तीसरी है, तो ग्लू गन के दबाव को समायोजित करके इसे हल किया जा सकता है; यदि यह निर्धारित हो जाता है कि समस्या दूसरी है, तो उसी कैलिबर का बैरल मंगवाकर समस्या का समाधान किया जा सकता है। यदि सामान्य उपयोग के दौरान ग्लू निकलने की गति धीमी हो जाती है, तो हो सकता है कि मिक्सिंग कोर और फिल्टर स्क्रीन अवरुद्ध हो गए हों। समस्या का पता चलने पर, उपकरण को समय पर साफ करना आवश्यक है।
2.3 गाड़ी खड़ी करने का समय बहुत तेज़ या बहुत धीमा है
संरचनात्मक चिपकने वाले पदार्थ का विखंडन समय वह समय है जो मिश्रण के बाद कोलाइड को पेस्ट से लोचदार पदार्थ में बदलने में लगता है, और आमतौर पर इसका परीक्षण हर 5 मिनट में किया जाता है। रबर की सतह के सूखने और जमने को प्रभावित करने वाले तीन कारक हैं: (1) A और B घटकों के अनुपात का प्रभाव, आदि; (2) तापमान और आर्द्रता (तापमान का प्रभाव सबसे अधिक होता है); (3) उत्पाद के सूत्र में ही कोई खामी होना।
कारण (1) का समाधान अनुपात को समायोजित करना है। घटक B का अनुपात बढ़ाने से उपचार का समय कम हो सकता है और चिपकने वाली परत कठोर और भंगुर हो सकती है; जबकि उपचारक एजेंट का अनुपात कम करने से उपचार का समय बढ़ जाएगा, चिपकने वाली परत नरम हो जाएगी, कठोरता बढ़ जाएगी और मजबूती कम हो जाएगी।
सामान्यतः, घटक A और B का आयतन अनुपात (9 से 13:1) के बीच समायोजित किया जा सकता है। यदि घटक B का अनुपात अधिक हो, तो अभिक्रिया की गति तेज़ होगी और टूटने का समय कम होगा। यदि अभिक्रिया बहुत तेज़ हो, तो गन को ट्रिम करने और रोकने का समय प्रभावित होगा। यदि यह बहुत धीमी हो, तो कोलाइड के सूखने का समय प्रभावित होगा। टूटने का समय सामान्यतः 20 से 60 मिनट के बीच समायोजित किया जाता है। इस अनुपात सीमा में उपचार के बाद कोलाइड का प्रदर्शन लगभग समान होता है। इसके अतिरिक्त, जब निर्माण तापमान बहुत अधिक या बहुत कम हो, तो हम कोलाइड की सतह के सूखने और उपचार के समय को समायोजित करने के उद्देश्य को प्राप्त करने के लिए घटक B (उपचारक) के अनुपात को उचित रूप से कम या अधिक कर सकते हैं। यदि उत्पाद में कोई समस्या हो, तो उसे बदलना आवश्यक है।
2.4 चिपकाने की प्रक्रिया में "फूलों का गोंद" दिखाई देता है
A/B घटकों के कोलाइड्स के असमान मिश्रण के कारण फ्लावर गम बनता है, जो स्थानीय सफेद धारियों के रूप में दिखाई देता है। इसके मुख्य कारण हैं: ⑴ ग्लू मशीन के घटक B की पाइपलाइन अवरुद्ध है; ⑵ स्टैटिक मिक्सर की लंबे समय से सफाई नहीं हुई है; ⑶ स्केल ढीला है और ग्लू आउटपुट की गति असमान है; उपकरण की सफाई करके इसे ठीक किया जा सकता है; कारण (3) के लिए, आपको प्रोपोर्शनल कंट्रोलर की जांच करनी होगी और उचित समायोजन करना होगा।
2.5 गोंद बनाने की प्रक्रिया के दौरान कोलाइड का छिलका उतरना या वल्कनीकरण होना
दो घटकों वाले चिपकने वाले पदार्थ को मिलाते समय जब वह आंशिक रूप से सूख जाता है, तो ग्लू गन से निकलने वाले गोंद पर पपड़ी या परत जमने जैसी समस्या हो सकती है। यदि गोंद के सूखने और निकलने की गति में कोई असामान्यता नहीं है, लेकिन फिर भी गोंद पर पपड़ी जम गई है या वह जम गया है, तो इसका कारण यह हो सकता है कि उपकरण लंबे समय से बंद पड़ा हो, ग्लू गन की सफाई न हुई हो या उसे अच्छी तरह से साफ न किया गया हो। जमी हुई पपड़ी या परत वाले गोंद को धोकर साफ करना आवश्यक है। सफाई के बाद ही काम शुरू करें।
2.6 सिलिकॉन सीलेंट में हवा के बुलबुले हैं
सामान्यतः, कोलाइड में स्वयं कोई वायु बुलबुले नहीं होते हैं, और परिवहन या निर्माण के दौरान कोलाइड में वायु बुलबुले मिल सकते हैं, जैसे कि: ⑴ रबर बैरल बदलते समय निकास को साफ न करना; ⑵ मशीन पर पुर्जे लगाने के बाद उन्हें प्लेट पर ठीक से न दबाना, जिससे झाग पूरी तरह से नहीं निकलता। इसलिए, उपयोग से पहले झाग को पूरी तरह से हटा देना चाहिए, और उपयोग के दौरान सीलिंग सुनिश्चित करने और हवा के प्रवेश को रोकने के लिए ग्लू मशीन को सही ढंग से चलाना चाहिए।
2.7 सब्सट्रेट से खराब आसंजन
सीलेंट एक सर्वव्यापी चिपकने वाला पदार्थ नहीं है, इसलिए व्यावहारिक अनुप्रयोगों में सभी सतहों के साथ इसके अच्छे बंधन की गारंटी नहीं दी जा सकती। सतहों के उपचार के तरीकों और नई प्रक्रियाओं में विविधता के साथ, सीलेंट और सतहों के बंधन की गति और बंधन प्रभाव भी भिन्न होते हैं।
संरचनात्मक चिपकने वाले पदार्थ और सब्सट्रेट के बीच बॉन्डिंग इंटरफ़ेस को तीन प्रकार से नुकसान हो सकता है। एक है संसंजन क्षति, यानी संसंजन बल > संसंजन बल; दूसरा है बॉन्ड क्षति, यानी संसंजन बल < संसंजन बल। 20% या उससे कम जंक्शन क्षति क्षेत्र को उपयुक्त माना जाता है, जबकि 20% से अधिक बॉन्ड क्षति क्षेत्र को अनुपयुक्त माना जाता है; व्यावहारिक अनुप्रयोगों में 20% से अधिक बॉन्ड क्षति क्षेत्र अवांछनीय है। संरचनात्मक चिपकने वाले पदार्थ के सब्सट्रेट से न चिपकने के निम्नलिखित छह कारण हो सकते हैं:
⑴ सब्सट्रेट स्वयं बॉन्डिंग के लिए कठिन होता है, जैसे कि पीपी और पीई। उनकी उच्च आणविक क्रिस्टलीयता और कम पृष्ठ तनाव के कारण, वे अधिकांश पदार्थों के साथ आणविक श्रृंखला प्रसार और उलझाव नहीं बना सकते हैं, इसलिए वे इंटरफ़ेस पर एक मजबूत बॉन्ड नहीं बना सकते हैं। आसंजन;
⑵ उत्पाद की बंधन सीमा संकीर्ण है, और यह केवल कुछ सब्सट्रेट पर ही काम कर सकता है;
⑶ रखरखाव का समय पर्याप्त नहीं है। आमतौर पर, दो-घटक संरचनात्मक चिपकने वाले पदार्थ को कम से कम 3 दिनों तक सूखने देना चाहिए, जबकि एकल-घटक चिपकने वाले पदार्थ को 7 दिनों तक सूखने देना चाहिए। यदि सूखने के वातावरण का तापमान और आर्द्रता कम हो, तो सूखने का समय बढ़ाया जाना चाहिए।
⑷ घटक A और B का अनुपात गलत है। दो-घटक उत्पादों का उपयोग करते समय, उपयोगकर्ता को आधार गोंद और उपचार एजेंट के अनुपात को समायोजित करने के लिए निर्माता द्वारा आवश्यक अनुपात का सख्ती से पालन करना चाहिए, अन्यथा उपचार के प्रारंभिक चरण में या बाद के उपयोग चरण में आसंजन, मौसम प्रतिरोध और स्थायित्व के संदर्भ में समस्याएं उत्पन्न हो सकती हैं।
⑸ सतह की उचित सफाई न करना। चूंकि सतह पर मौजूद धूल, गंदगी और अशुद्धियाँ चिपकने की प्रक्रिया में बाधा डालती हैं, इसलिए संरचनात्मक चिपकने वाले पदार्थ और सतह के बीच अच्छा जुड़ाव सुनिश्चित करने के लिए उपयोग से पहले इसे अच्छी तरह से साफ किया जाना चाहिए।
⑹ आवश्यकतानुसार प्राइमर न लगाना। प्राइमर का उपयोग एल्युमीनियम प्रोफाइल की सतह पर पूर्व-उपचार के लिए किया जाता है, जो बॉन्ड की जल प्रतिरोधकता और स्थायित्व को बेहतर बनाता है और बॉन्डिंग के समय को कम करता है। इसलिए, वास्तविक इंजीनियरिंग अनुप्रयोगों में, हमें प्राइमर का सही ढंग से उपयोग करना चाहिए और अनुचित उपयोग विधियों के कारण होने वाले डीगमिंग से सख्ती से बचना चाहिए।
2.8 सहायक उपकरणों के साथ असंगतता
सहायक उपकरणों के साथ असंगतता का कारण यह है कि सीलेंट संपर्क में आने वाले सहायक उपकरणों के साथ भौतिक या रासायनिक प्रतिक्रिया करता है, जिसके परिणामस्वरूप संरचनात्मक चिपकने वाले पदार्थ का रंग बदलना, सब्सट्रेट से न चिपकना, संरचनात्मक चिपकने वाले पदार्थ के प्रदर्शन में गिरावट और संरचनात्मक चिपकने वाले पदार्थ के जीवनकाल में कमी जैसे खतरे उत्पन्न होते हैं।
3. निष्कर्ष
सिलिकॉन संरचनात्मक चिपकने वाले पदार्थ में उच्च शक्ति, उच्च स्थिरता, उत्कृष्ट उम्र बढ़ने का प्रतिरोध, उच्च तापमान प्रतिरोध और अन्य उत्कृष्ट गुण होते हैं, और इसका उपयोग भवन की बाहरी दीवारों के संरचनात्मक बंधन में व्यापक रूप से किया जाता है। हालांकि, व्यावहारिक अनुप्रयोगों में, मानवीय कारकों और चयनित आधार सामग्री की समस्याओं (निर्माण विनिर्देशों का कड़ाई से पालन न किए जाने के कारण) की वजह से, संरचनात्मक चिपकने वाले पदार्थ का प्रदर्शन काफी प्रभावित होता है, और यहां तक कि यह अप्रभावी भी हो सकता है। इसलिए, निर्माण से पहले कांच, एल्यूमीनियम सामग्री और सहायक उपकरणों की अनुकूलता और आसंजन परीक्षण अवश्य किया जाना चाहिए, और निर्माण प्रक्रिया के दौरान प्रत्येक चरण की आवश्यकताओं का कड़ाई से पालन किया जाना चाहिए, ताकि संरचनात्मक चिपकने वाले पदार्थ का प्रभावी उपयोग सुनिश्चित हो सके और परियोजना की गुणवत्ता बनी रहे।
पोस्ट करने का समय: 30 नवंबर 2022